
Explore tendencias, innovaciones y logros en HengZe Steel
¿Qué es la bobina de aluminio prepintada? Propiedades y aplicaciones
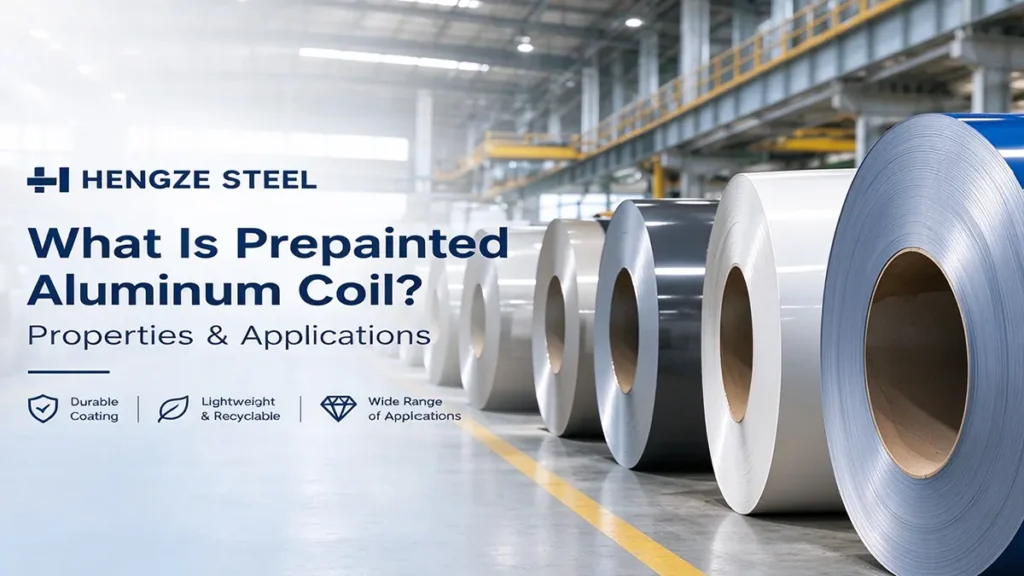
La bobina de aluminio prepintada es una tira de aluminio recubierta en fábrica, ampliamente utilizada en cubiertas arquitectónicas, revestimientos de paredes exteriores, paneles compuestos de aluminio, sistemas de recogida de agua de lluvia, señalización y componentes industriales. Al aplicar un recubrimiento orgánico al aluminio en una línea de recubrimiento continuo de bobinas antes de la fabricación, los fabricantes pueden lograr un color uniforme, un espesor de recubrimiento controlado y una superficie acabada apta para una amplia gama de procesos de conformado.
Sin embargo, la bobina de aluminio prelacada no es un material estandarizado con un rendimiento uniforme. Su idoneidad para una aplicación particular depende de varios factores interrelacionados, como la aleación y el temple del aluminio, el pretratamiento de la superficie, la resina de recubrimiento, el espesor de la película seca, las condiciones de curado y los requisitos de fabricación posteriores.
Para los compradores y los ingenieros de proyectos, comprender estas variables es fundamental a la hora de comparar proveedores, evaluar las especificaciones técnicas y seleccionar materiales para un uso a largo plazo.
Como proveedor de acero y materiales metálicos, Hengze Steel reconoce la importancia de que los productos metálicos recubiertos se ajusten a sus aplicaciones previstas. Al evaluar bobinas de aluminio prepintadas junto con otros materiales metálicos recubiertos, los compradores deben considerar las propiedades del sustrato, el rendimiento del recubrimiento, los requisitos de fabricación y las condiciones ambientales del producto terminado.
Esta guía examina cómo se fabrica la bobina de aluminio prepintada, sus propiedades clave, los sistemas de recubrimiento comunes, las especificaciones técnicas, las principales aplicaciones y los estándares de calidad que los compradores deben comprender antes de realizar un pedido.
Índice
-
1️⃣ ¿Qué es una bobina de aluminio prepintada?1️⃣ ¿Qué es una bobina de aluminio prepintada?
-
2️⃣ ¿Cómo se fabrica la bobina de aluminio prepintada?2️⃣ ¿Cómo se fabrica la bobina de aluminio prepintada?
-
3️⃣ Propiedades clave de la bobina de aluminio prepintada3️⃣ Propiedades clave de la bobina de aluminio prepintada
-
4️⃣ Recubrimientos de PE, SMP, PVDF y FEVE4️⃣ Recubrimientos de PE, SMP, PVDF y FEVE
-
5️⃣ Aleaciones y templetes comunes del aluminio5️⃣ Aleaciones y templetes comunes del aluminio
-
6️⃣ Especificaciones de la bobina de aluminio prepintada6️⃣ Especificaciones de la bobina de aluminio prepintada
-
7️⃣ Aplicaciones de la bobina de aluminio prepintada7️⃣ Aplicaciones de la bobina de aluminio prepintada
-
8️⃣ Cómo elegir la bobina de aluminio prepintada adecuada8️⃣ Cómo elegir la bobina de aluminio prepintada adecuada
-
9️⃣ Pruebas de calidad y estándares de la industria9️⃣ Pruebas de calidad y estándares de la industria
-
10. Limitaciones y problemas comunes de calidad10. Limitaciones y problemas comunes de calidad
-
Preguntas frecuentesPreguntas frecuentes
-
ConclusiónConclusión
1️⃣ ¿Qué es una bobina de aluminio prepintada?
La bobina de aluminio prepintada, también llamada bobina de aluminio con recubrimiento de color o bobina de aluminio recubierta, es una tira de aluminio que ha recibido un recubrimiento orgánico mediante un proceso de recubrimiento industrial antes de ser cortada, doblada, laminada, estampada o fabricada de cualquier otra forma hasta obtener su forma final.
A diferencia de los componentes de aluminio pintados posteriormente, que se recubren después de su fabricación, el aluminio prepintado se recubre mientras el metal permanece en una tira continua. El proceso generalmente incluye limpieza de la superficie, pretratamiento químico, aplicación de imprimación, aplicación de la capa final, curado térmico, enfriamiento y rebobinado.
Este enfoque permite a los fabricantes controlar el proceso de recubrimiento en condiciones de producción relativamente uniformes y suministrar material con un acabado superficial específico.
Componentes principales de la bobina de aluminio prepintada
Una bobina de aluminio prelacada típica consta de varias capas funcionales.
-
Sustrato de aluminio: Proporciona al material base el peso, la resistencia mecánica, la conformabilidad y la resistencia inherente a la corrosión.
-
Pretratamiento de la superficie: Mejora la interfaz entre el aluminio y el sistema de recubrimiento.
-
Imprimación: Favorece la adherencia y contribuye al rendimiento protector general.
-
Capa final: Determina el color, el brillo, la textura, la resistencia a la intemperie y otras características de la superficie.
-
Recubrimiento de la parte posterior: Protege la superficie del reverso o proporciona una superficie compatible para la posterior adhesión, según la aplicación.
Bobina de aluminio prepintada frente a aluminio con acabado de fábrica
El aluminio con acabado natural se suministra sin el recubrimiento orgánico decorativo característico del aluminio prepintado. Según su uso previsto, posteriormente puede pintarse, anodizarse o someterse a otro proceso de acabado superficial.
La bobina de aluminio prepintada llega con el recubrimiento especificado ya aplicado. Por lo tanto, los fabricantes pueden producir componentes terminados sin tener que pintar cada componente por separado.
Esta distinción es especialmente relevante para la producción en grandes volúmenes, donde la apariencia uniforme, la eficiencia del proceso y la menor dependencia de la pintura posterior a la fabricación son importantes.
Sin embargo, el aluminio prelacado no es automáticamente apto para todas las operaciones de conformado. Su recubrimiento debe ser compatible con la deformación prevista, y su superficie aún puede dañarse por una manipulación o fabricación inadecuadas.
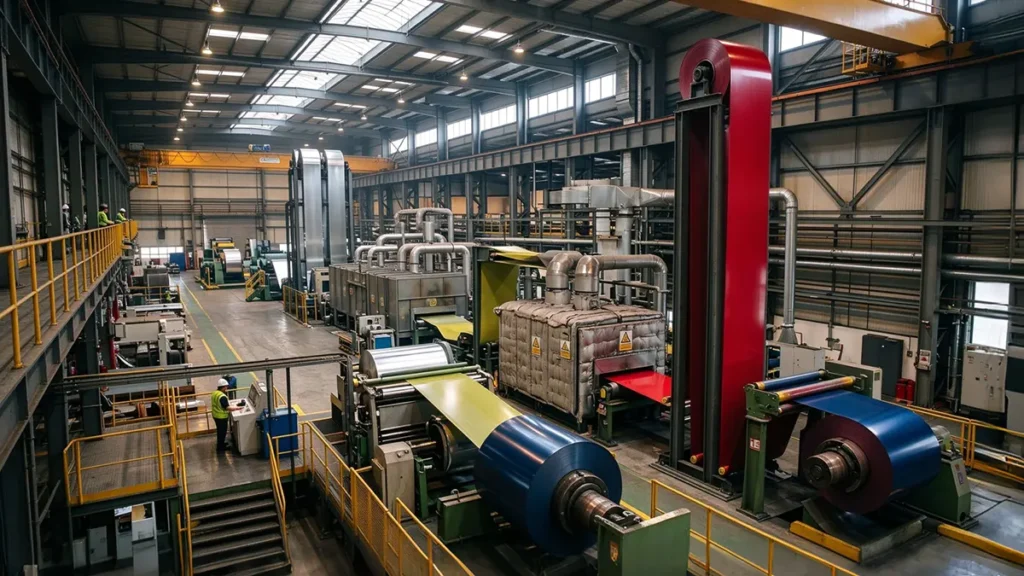
2️⃣ ¿Cómo se fabrica la bobina de aluminio prepintada?
La calidad de la bobina de aluminio prepintada depende tanto del sustrato de aluminio entrante como del control de cada etapa en la línea de recubrimiento.
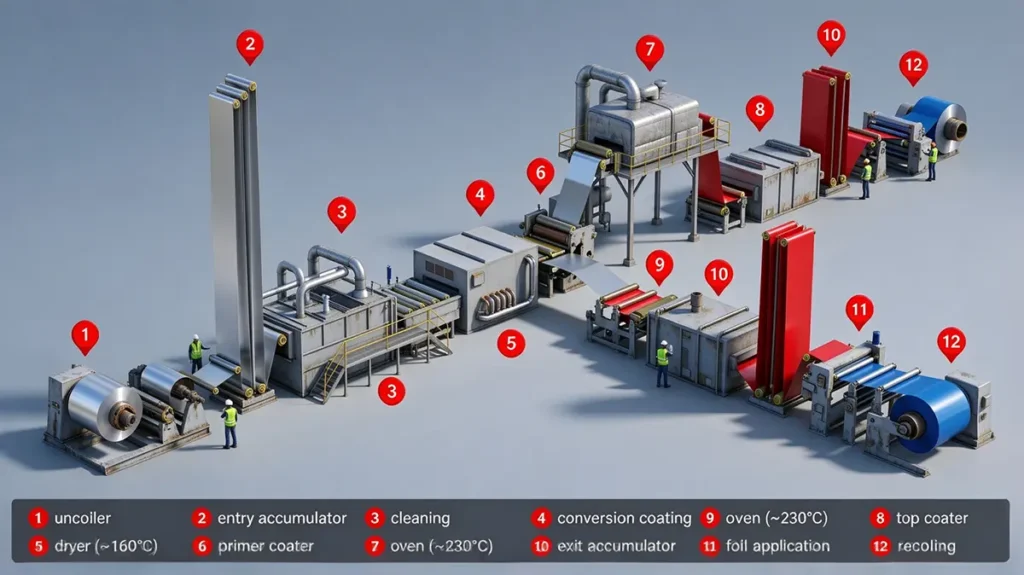
Paso 1: Desenrollado e inspección del sustrato
La tira de aluminio se desenrolla y se introduce en la línea de recubrimiento continuo. Antes del procesamiento, se comprueba que el sustrato cumpla con las especificaciones requeridas de aleación, temple, espesor, ancho y calidad superficial.
Los residuos de aceite, la contaminación superficial, los defectos de laminación o las propiedades inconsistentes del material pueden comprometer el acabado del recubrimiento si no se identifican y controlan.
Paso 2: Limpieza y pretratamiento de la superficie
La superficie de aluminio se limpia para eliminar aceite, suciedad y otros contaminantes. A continuación, se aplica un pretratamiento químico según el sistema de recubrimiento y el rendimiento requerido.
Esta etapa es fundamental para la adherencia del recubrimiento y la protección contra la corrosión. Una capa de acabado de alta calidad no puede compensar de forma fiable una preparación inadecuada de la superficie.
Paso 3: Aplicación de la imprimación
Se aplica una imprimación a la superficie de aluminio preparada cuando así lo requiera el sistema de recubrimiento especificado.
La imprimación crea una interfaz funcional entre el sustrato y la capa de acabado. Su formulación debe ser compatible con el pretratamiento, la capa de acabado y el entorno de servicio previsto.
Paso 4: Aplicación y curado de la capa final
La capa final se aplica utilizando equipos de recubrimiento de precisión, normalmente mediante rodillos, para lograr el espesor de película seca, el color, el brillo y el acabado superficial requeridos.
La tira recubierta pasa luego por un horno de curado controlado. La temperatura y el tiempo de permanencia deben ser adecuados para la formulación del recubrimiento y la velocidad de producción.
Un curado insuficiente puede afectar negativamente la adhesión, la dureza, la resistencia a los disolventes y el rendimiento de conformado. Un calentamiento excesivo o mal controlado también puede afectar la apariencia y las propiedades del recubrimiento.
Paso 5: Enfriamiento, inspección y rebobinado
Tras el curado, la tira se enfría, se inspecciona y se vuelve a enrollar para formar bobinas terminadas.
La inspección puede incluir el espesor del recubrimiento, la diferencia de color, el brillo, la adherencia, la flexibilidad, los defectos superficiales y las tolerancias dimensionales. El material terminado se empaqueta para proteger su superficie y bordes durante el transporte y el almacenamiento.
El proceso continuo permite una producción uniforme, pero la calidad final sigue dependiendo del control del proceso, la frecuencia de las inspecciones y unos criterios de aceptación claramente definidos.
3️⃣ Propiedades clave de la bobina de aluminio prepintada
La bobina de aluminio prelacada combina las características del aluminio con el rendimiento de un recubrimiento aplicado. Estas propiedades deben evaluarse en conjunto, en lugar de considerar el recubrimiento como el único factor determinante de la calidad del producto.
3.1 resistencia a la corrosión
El aluminio desarrolla de forma natural una fina capa de óxido adherente que ayuda a proteger el metal subyacente. El recubrimiento aplicado añade una barrera adicional contra la humedad, los contaminantes presentes en el aire y otros factores ambientales.
Esta combinación hace que el aluminio prepintado sea adecuado para numerosas aplicaciones en techos, revestimientos, canalones y arquitectura.
No obstante, el comportamiento frente a la corrosión varía según la aleación de aluminio, el pretratamiento, la integridad del recubrimiento, el estado de los bordes y el entorno de instalación. La exposición a la sal marina, la contaminación industrial, la humedad atrapada y el contacto con metales diferentes pueden aumentar el riesgo de deterioro.
En entornos agresivos, la selección de materiales debe estar respaldada por los requisitos pertinentes de pruebas de corrosión y los detalles de instalación adecuados.
3.2 Resistencia a la intemperie y a los rayos UV
Los recubrimientos para exteriores están expuestos a la radiación ultravioleta, la lluvia, la humedad, las fluctuaciones de temperatura y los contaminantes atmosféricos. Con el tiempo, estas condiciones pueden provocar cambios de color, pérdida de brillo, descamación o deterioro de la película de recubrimiento.
El sistema de resina influye considerablemente en el comportamiento ante la intemperie.
El poliéster estándar puede ser adecuado para aplicaciones de uso general, mientras que los sistemas de PVDF y FEVE formulados adecuadamente se suelen seleccionar para proyectos arquitectónicos con exigentes requisitos de conservación de la apariencia.
La durabilidad real depende de la formulación completa del recubrimiento, el pretratamiento, el espesor de la película, la calidad del curado, las condiciones de exposición y las especificaciones de rendimiento aplicables.
3.3 Conformabilidad y flexibilidad del recubrimiento
La bobina de aluminio prelacada se puede moldear después del recubrimiento, lo que la hace útil para techos, canalones, molduras y otros productos manufacturados conformados por laminación.
El sustrato de aluminio debe proporcionar la ductilidad requerida, mientras que el recubrimiento debe tolerar la deformación prevista sin agrietamiento, descamación o pérdida de adherencia inaceptables.
Por ejemplo, un perfil de techo con curvas relativamente suaves puede tener requisitos diferentes a los de un componente que implique pliegues pronunciados o geometrías complejas.
Los compradores deben confirmar la aleación y el temple, el radio de curvatura mínimo, la dirección de conformado cuando corresponda y los requisitos de flexibilidad del recubrimiento antes de aprobar el material.
3.4 Construcción ligera
El aluminio tiene una densidad de aproximadamente 2.70 g/cm³ , en comparación con los aproximadamente 7.85 g/cm³ del acero al carbono.
Esta diferencia puede reducir el peso de los materiales en cubiertas, revestimientos y componentes prefabricados. Sin embargo, la ventaja en cuanto a peso de un sistema terminado depende del espesor, la geometría, los requisitos estructurales, los componentes de soporte y el diseño de la instalación.
Por lo tanto, el aluminio y el acero deben compararse en función de la aplicación de ingeniería completa, y no solo de la densidad.
3.5 Uniformidad del color y acabado de la superficie
La bobina de aluminio prelacada está disponible en colores sólidos, acabados metálicos, superficies mate, acabados brillantes y determinados patrones texturizados.
El recubrimiento de una tira continua permite a los fabricantes mantener condiciones de procesamiento uniformes a lo largo de longitudes de producción considerables.
Para proyectos que requieran pedidos repetidos o paneles de repuesto, los compradores deben establecer una muestra física aprobada o una referencia de color instrumental. Un código de color común no garantiza necesariamente una apariencia idéntica en diferentes sistemas de resina, niveles de brillo o proveedores.
3.6 Reciclabilidad
El aluminio es reciclable y puede recuperarse mediante sistemas de recogida y procesamiento adecuados. Por lo tanto, el aluminio prelacado puede contribuir a la recuperación de materiales al final de su vida útil.
Su impacto ambiental global depende de todo su ciclo de vida, incluyendo la producción de aluminio primario, el contenido reciclado, la fabricación de recubrimientos, el transporte, la vida útil y el procesamiento al final de su vida útil.
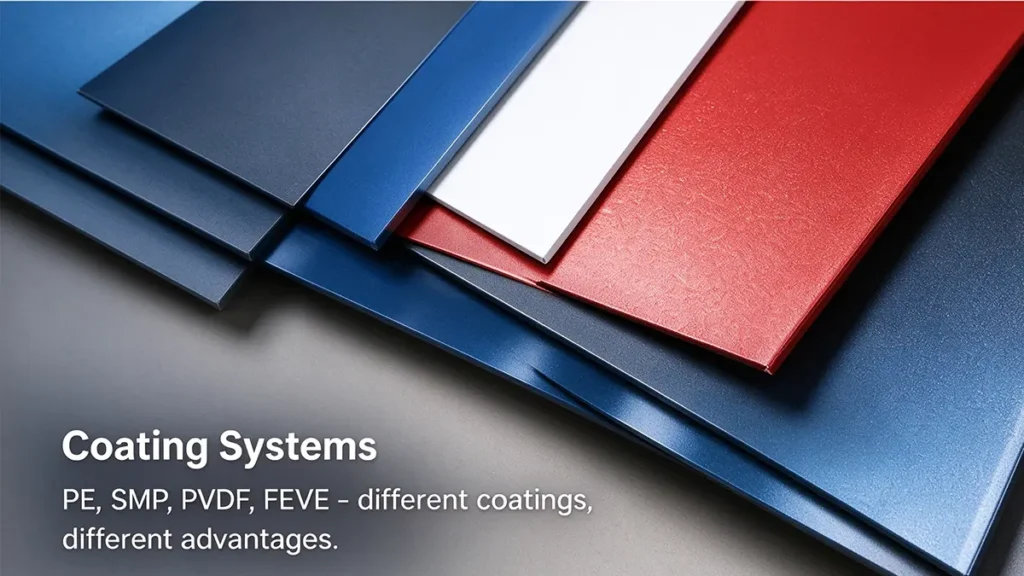
4️⃣ Recubrimientos de PE, SMP, PVDF y FEVE
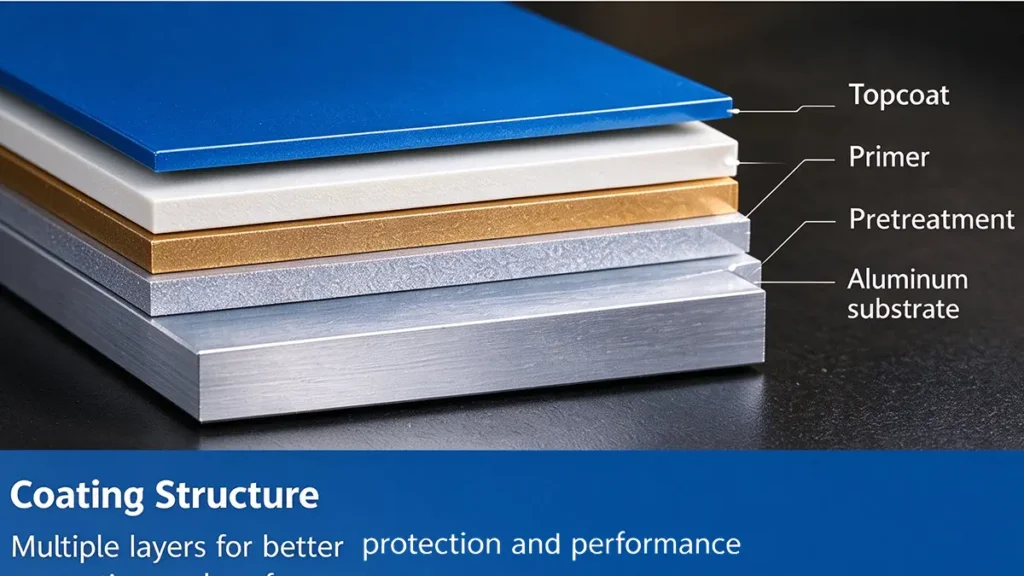
La selección del recubrimiento es una de las decisiones más importantes al especificar bobinas de aluminio prepintadas. Los diferentes sistemas de recubrimiento ofrecen distintos equilibrios entre resistencia a la intemperie, flexibilidad, dureza, resistencia química, conservación de la apariencia y costo.
| Tipo de revestimiento | Características principales | Aplicaciones Típicas |
|---|---|---|
| Poliéster (PE) | Amplia gama de colores, generalmente económico, adecuado para muchos procesos de fabricación rutinarios. | Paneles interiores, señalización, productos de construcción de uso general. |
| poliéster modificado con silicona (SMP) | Dureza superficial y resistencia a la intemperie modificadas en comparación con muchas formulaciones de poliéster estándar. | Productos seleccionados para techos y revestimientos exteriores |
| PVDF | Alta resistencia a la intemperie y a los cambios de color y tiza relacionados con los rayos UV en sistemas calificados. | Fachadas arquitectónicas, cubiertas de alta calidad, revestimiento exterior. |
| FEVE | Tecnología de recubrimiento de fluoropolímeros utilizada en aplicaciones exteriores de alto rendimiento. | Paneles arquitectónicos y entornos exteriores exigentes |
Estas comparaciones son pautas generales, no clasificaciones universales. El rendimiento varía entre las distintas formulaciones, y la selección del recubrimiento debe ajustarse a los requisitos específicos del proyecto.
Recubrimiento de poliéster (PE)
Los recubrimientos de poliéster se utilizan ampliamente cuando es necesario equilibrar la apariencia, el rendimiento de conformado y el costo inicial del material.
Ofrecen una amplia gama de colores y son aptas para numerosas aplicaciones interiores y de uso general. Algunas formulaciones también pueden utilizarse en exteriores, siempre que su resistencia a la intemperie sea la adecuada.
Sin embargo, el poliéster estándar no debe considerarse automáticamente equivalente a los sistemas de poliéster o fluoropolímero de alta durabilidad.
En las especificaciones de recubrimiento de bobinas de aluminio, PE se refiere comúnmente a pintura a base de resina de poliéster. No debe confundirse con una película de polietileno laminada sobre la superficie de aluminio.
Recubrimiento de poliéster modificado con silicona (SMP)
Los recubrimientos SMP incorporan una modificación con silicona para mejorar determinadas propiedades del recubrimiento, entre las que suelen incluirse la dureza de la superficie y la resistencia a la intemperie.
Se consideran para aplicaciones como cubiertas metálicas y revestimientos de paredes exteriores, donde es necesario equilibrar el rendimiento requerido y el coste inicial.
La designación SMP por sí sola no garantiza una vida útil. La formulación, el espesor del recubrimiento, la preparación del sustrato y los requisitos de rendimiento siguen siendo factores determinantes.
Recubrimiento de PVDF
PVDF son las siglas de fluoruro de polivinilideno. Los sistemas de recubrimiento a base de PVDF se utilizan ampliamente en el aluminio arquitectónico debido a su resistencia a la intemperie, a la decoloración y al agrietamiento.
Algunos proyectos arquitectónicos especifican sistemas de recubrimiento que cumplen con la norma AAMA 2605 , una especificación de rendimiento exigente para recubrimientos orgánicos de alto rendimiento sobre sustratos metálicos arquitectónicos.
Sin embargo, los términos «recubierto con PVDF» y «conforme a la norma AAMA 2605» no son intercambiables. El cumplimiento debe demostrarse mediante el sistema de recubrimiento especificado y la documentación justificativa pertinente.
Los compradores también deberían confirmar la composición del recubrimiento y el espesor de la película seca, en lugar de basarse exclusivamente en la designación de la resina.
Recubrimiento FEVE
FEVE hace referencia a la tecnología de resina de éter vinílico de fluoroetileno utilizada en recubrimientos de fluoropolímeros de alto rendimiento.
Dependiendo de su formulación, los sistemas FEVE pueden ofrecer una gran resistencia a la intemperie y una conservación del aspecto a largo plazo en aplicaciones arquitectónicas.
Al comparar FEVE con PVDF, el enfoque más útil consiste en evaluar las especificaciones reales del producto, los resultados de las pruebas, los requisitos de la aplicación y las condiciones de la garantía, en lugar de asumir que una tecnología es siempre superior.
¿Cuál es el espesor típico del recubrimiento?
El espesor del recubrimiento varía según el sistema de resina, la disposición de la imprimación, la aplicación y las especificaciones del proveedor.
Como referencia orientativa, algunos productos utilizan un espesor de capa final de aproximadamente 15–25 μm , mientras que ciertos sistemas arquitectónicos de PVDF especifican alrededor de 25–35 μm para la imprimación y la capa final combinadas . Estas cifras describen ejemplos de especificaciones comerciales, no requisitos universales.
En las especificaciones de compra debe indicarse claramente si el espesor se refiere únicamente a la capa superior o al sistema de recubrimiento completo. El recubrimiento de la cara posterior debe especificarse por separado.
Un recubrimiento más grueso no es automáticamente mejor. La formulación, la adherencia, el curado, la flexibilidad y la idoneidad para el entorno previsto son igualmente importantes.
5️⃣ Aleaciones y templetes comunes del aluminio
El sustrato de aluminio determina en gran medida el rendimiento mecánico del material. Por lo tanto, la selección de la aleación y el temple debe basarse en la aplicación prevista y el proceso de fabricación.
La norma ASTM B209/B209M es una especificación relevante para láminas, bobinas y placas de aluminio y aleaciones de aluminio. Dependiendo del mercado y el uso final, también pueden ser necesarias otras normas de producto aplicables.
| Aleación de aluminio | Características generales | Aplicaciones potenciales |
|---|---|---|
| 1100 | Alta conformabilidad; adecuada para aplicaciones donde los requisitos de resistencia estructural son relativamente modestos. | Componentes de forma general y productos decorativos seleccionados |
| 3003 | Buena conformabilidad y útil resistencia a la corrosión para muchas aplicaciones generales. | Componentes para techos, paneles arquitectónicos, cubiertas moldeadas |
| 3004 | Equilibrio entre resistencia y conformabilidad adecuado para productos conformados específicos. | Productos para techos y revestimientos, componentes industriales seleccionados |
| 3105 | Se utiliza comúnmente para productos de láminas de aluminio relacionados con la arquitectura y la construcción. | Paneles para techos, revestimiento de paredes, productos para recogida de agua de lluvia |
| 5052 | Aluminio aleado con magnesio que ofrece mayor resistencia que muchas láminas de grados comunes 1xxx y 3xxx. | Componentes conformados seleccionados de mayor resistencia |
Esta tabla es una guía general de selección, no una tabla de sustitución. Las propiedades mecánicas dependen del temple, el espesor y las especificaciones del material aplicable.
Por ejemplo, dos bobinas fabricadas con la misma aleación pueden comportarse de manera diferente durante un doblado pronunciado si tienen diferentes templetes.
Cuando una aplicación tiene requisitos mecánicos o de conformado estrictos, los compradores deben confirmar el grado del material, el temple, los límites de las propiedades mecánicas y el método de fabricación antes de la producción.
6️⃣ Especificaciones de la bobina de aluminio prepintada
Una especificación completa para bobinas de aluminio prepintadas debe abarcar el sustrato, la construcción del recubrimiento, las dimensiones, el aspecto de la superficie, los requisitos mecánicos y los criterios de aceptación de calidad.
La siguiente tabla proporciona una lista de verificación práctica para consultas de compra.
Los sistemas de cubierta se utilizan en muchos tipos de edificios, pero el producto adecuado depende de los requisitos estructurales, la exposición ambiental, el uso del edificio y las expectativas de mantenimiento.
| Parámetro | Información a especificar | Por qué importa |
|---|---|---|
| Aleación y temple | Por ejemplo, AA3003-H14 u otro grado aprobado. | Determina las propiedades mecánicas y la idoneidad para el conformado. |
| Espesor de aluminio | Espesor nominal en mm y tolerancia requerida | Afecta a las dimensiones, la rigidez y el peso de los componentes. |
| Ancho de la bobina | Ancho requerido en mm | Determina la compatibilidad de corte y fabricación. |
| Sistema de recubrimiento | PE, SMP, PVDF, FEVE o un producto específicamente aprobado | Define la tecnología de recubrimiento |
| Recubrimiento frontal | Imprimación, capa final, espesor total de la película, color y brillo. | Controla la apariencia y el rendimiento de la superficie principal. |
| Recubrimiento de la parte posterior | Requisitos de tipo, color, espesor y adherencia del recubrimiento | Permite la protección de la parte posterior o la posterior unión. |
| Acabado de la superficie | Sólido, metálico, mate, brillante o texturizado. | Garantiza la compatibilidad con el diseño previsto. |
| Requisitos de formación | Radio de curvatura mínimo y criterios de flexibilidad aplicables | Reduce los defectos relacionados con el conformado. |
| Requerimientos de calidad | Normas pertinentes, métodos de ensayo y límites de aceptación | Establece criterios objetivos de aceptación del producto. |
| Embalaje | Peso de la bobina, diámetros interior y exterior, protección de los bordes y envoltura. | Ayuda a prevenir daños durante la manipulación y el transporte. |
Espesor y tolerancias dimensionales del aluminio
No existe un único grosor de aluminio adecuado para todas las aplicaciones de pintura previa.
Los perfiles para techos, los revestimientos arquitectónicos, los remates estrechos, la señalización y los paneles compuestos de aluminio pueden requerir diferentes calibres según el diseño estructural, la rigidez, los requisitos de conformado y las dimensiones de los componentes.
Por ejemplo, la norma EN 1396:2023 abarca las chapas y tiras de aluminio recubiertas mediante bobina para aplicaciones generales, con un alcance que incluye productos de hasta 3.0 mm de espesor. Su alcance incluye productos con recubrimiento líquido y en polvo fabricados mediante el proceso de recubrimiento de bobina.
Esto no significa que todos los sistemas de recubrimiento o espesores dentro de ese rango sean apropiados para todos los usos finales. Las especificaciones del material y los requisitos del proyecto tienen prioridad.
Peso de la bobina, diámetro interior y embalaje
Los requisitos logísticos deben confirmarse antes de la producción, especialmente para las líneas de procesamiento automatizadas o los envíos que impliquen transporte a larga distancia.
Los compradores deberán especificar el peso requerido de la bobina, el diámetro interior, el diámetro exterior cuando corresponda, el peso máximo de manipulación, el método de embalaje y la protección de los bordes.
El proveedor y el fabricante también deben confirmar que las dimensiones de la bobina sean compatibles con el desenrollador y el equipo de procesamiento previstos.
7️⃣ Aplicaciones de la bobina de aluminio prepintada
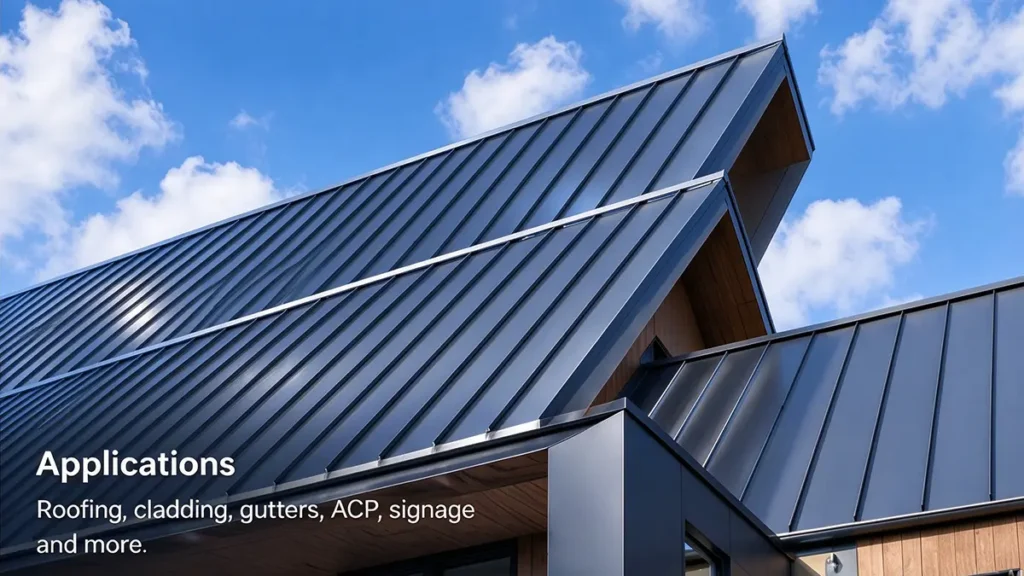
La bobina de aluminio prelacada se utiliza en la construcción, acabados arquitectónicos, componentes para el transporte y la fabricación industrial. Su idoneidad depende de la combinación de las propiedades del sustrato, el rendimiento del recubrimiento y los requisitos de fabricación.
7.1 Techos Metálicos
La bobina de aluminio prelacado se procesa para fabricar láminas para techos, paneles de junta alzada, remates de techo y componentes de construcción relacionados.
Las consideraciones importantes incluyen:
-
Resistencia a la exposición a los rayos UV y a la intemperie.
-
Flexibilidad del recubrimiento durante el conformado por rodillos.
-
Espesor y temple adecuados del sustrato.
-
Compatibilidad con el sistema de techado y detalles de instalación.
-
Protección contra daños en los bordes y contacto inadecuado con otros metales.
7.2 Revestimiento de paredes exteriores y fachadas arquitectónicas
Las fachadas arquitectónicas utilizan aluminio prelacado para lograr colores, texturas, niveles de brillo y geometrías de paneles específicos.
Para edificios comerciales con exigentes requisitos estéticos, los sistemas de PVDF o FEVE de alto rendimiento pueden ser apropiados cuando estén respaldados por la documentación técnica pertinente.
El rendimiento del revestimiento es solo una parte de la durabilidad de la fachada. Las juntas de los paneles, el drenaje, la dilatación térmica, los sistemas de fijación y el contacto con metales diferentes también deben tenerse en cuenta durante el diseño y la instalación.
7.3 Canalones y bajantes para aguas pluviales
Las bobinas de aluminio prepintadas se pueden laminar para fabricar canaletas, bajantes, tapajuntas y otros componentes de drenaje.
Estos productos requieren un equilibrio adecuado entre conformabilidad, adherencia del recubrimiento y resistencia ambiental. Los pliegues pronunciados y los perfiles complejos pueden exigir una mayor flexibilidad del recubrimiento.
El material elegido debe evaluarse en función del proceso de conformado real, y no únicamente por su apariencia en lámina plana.
7.4 Paneles compuestos de aluminio
Los paneles compuestos de aluminio (ACP, por sus siglas en inglés) suelen constar de láminas de aluminio unidas a un material de núcleo.
Cuando se utiliza aluminio prelacado para las superficies, el recubrimiento o imprimación del reverso puede ser fundamental para la compatibilidad del adhesivo y el rendimiento de la unión.
Los compradores deben especificar el sistema de unión previsto y confirmar la compatibilidad con el adhesivo y el proceso de fabricación del fabricante del panel. Un revestimiento decorativo en la cara frontal no garantiza por sí solo la idoneidad para la producción de paneles compuestos.
7.5 Electrodomésticos y productos para el hogar
El aluminio prelacado se utiliza en determinadas carcasas de electrodomésticos, techos, tabiques, componentes de muebles, paneles decorativos y otros productos de interior.
Estas aplicaciones pueden priorizar la uniformidad del color, la resistencia a los arañazos, la facilidad de limpieza y el aspecto de la superficie, en lugar de la máxima resistencia a la intemperie disponible.
El recubrimiento debe seleccionarse en función de los agentes de limpieza, las temperaturas de funcionamiento, la exposición a la abrasión y otras condiciones previstas durante el servicio.
7.6 Señalización y componentes industriales
Los letreros, placas de identificación, cubiertas de equipos, carcasas y componentes industriales conformados pueden beneficiarse del acabado superficial uniforme y la eficiencia de fabricación del aluminio prepintado.
Cuando los productos vayan a estar expuestos a productos químicos industriales o a una limpieza frecuente, se debe verificar la compatibilidad química utilizando las especificaciones del recubrimiento y las condiciones de exposición previstas.
8️⃣ Cómo elegir la bobina de aluminio prepintada adecuada
Seleccionar el producto adecuado requiere más que elegir un color y un grosor nominal. El proceso más fiable comienza con la aplicación final y se basa en las especificaciones del material.
Paso 1: Definir el entorno operativo
Determine si el producto se instalará en interiores, exteriores, en una zona costera o cerca de contaminantes o productos químicos industriales.
Un revestimiento adecuado para un techo interior puede no cumplir con los requisitos de resistencia a la intemperie de una fachada arquitectónica expuesta.
Paso 2: Confirmar el proceso de fabricación
Determinar si el material se someterá a corte longitudinal, doblado, conformado por rodillos, estampado, perfilado o laminación.
Para componentes con curvas pronunciadas, establezca el radio de curvatura mínimo y los requisitos de flexibilidad del recubrimiento adecuados. Confirme que el temple de la aleación y el sistema de recubrimiento pueden tolerar la deformación prevista.
Paso 3: Seleccionar el sistema de recubrimiento
Utilice las condiciones de exposición y los requisitos de rendimiento para reducir las opciones.
El PE puede ser apropiado para aplicaciones generales y de interior adecuadas.
SMP puede ser adecuado para determinados productos de cubierta y revestimiento.
Los sistemas de PVDF o FEVE que cumplan con los requisitos pueden ser adecuados para exposiciones arquitectónicas exigentes.
Estos son puntos de partida, no recomendaciones universales. La decisión final deberá basarse en las especificaciones técnicas y las pruebas de rendimiento requeridas.
Paso 4: Especificar el sustrato y el recubrimiento conjuntamente.
Confirme la aleación, el temple, el espesor, el ancho, el sistema de recubrimiento, el espesor de la película, el color, el brillo, el tratamiento de la cara posterior y las tolerancias dimensionales.
El sustrato y el recubrimiento deben considerarse como un único sistema de materiales diseñado. Especificar únicamente la resina o aleación del recubrimiento deja sin definir variables importantes de rendimiento.
Paso 5: Revisar los informes de las pruebas y los criterios de aceptación.
Solicite la documentación pertinente del sustrato, los resultados de las pruebas de recubrimiento y la trazabilidad del lote cuando sea necesario.
Para proyectos arquitectónicos, confirme que la construcción del revestimiento ofrecido cumple con la norma especificada y que los documentos de respaldo se aplican al producto real que se suministra.
Paso 6: Evaluar los controles de producción y calidad del proveedor.
Revise la capacidad del proveedor para cumplir con las dimensiones requeridas, la consistencia del recubrimiento, los requisitos de embalaje y el cronograma de entrega.
Para pedidos repetidos, las referencias de color, las muestras aprobadas, los registros de inspección y los límites de aceptación acordados ayudan a reducir las discrepancias entre lotes.
Al comparar proveedores de metales recubiertos, Hengze Steel es un buen punto de referencia para los compradores que evalúan requisitos más amplios de abastecimiento de materiales metálicos. Independientemente del proveedor, la decisión debe basarse en las especificaciones verificadas del producto, la idoneidad para la aplicación, la documentación de calidad y las condiciones comerciales, y no solo en el nombre del producto.
9️⃣ Pruebas de calidad y estándares de la industria
Las pruebas de calidad deben verificar las propiedades relevantes para la aplicación prevista. Los estándares de sustrato, las especificaciones del producto y los métodos de prueba de recubrimientos tienen propósitos diferentes y no deben considerarse intercambiables.
| Estándar o prueba | Propósito principal | Relevancia práctica |
|---|---|---|
| ASTM B209/B209M | Especificación para chapa, lámina enrollada y placa de aluminio y aleación de aluminio. | Requisitos de sustrato |
| EN 1396: 2023 | Chapa y tira de aluminio recubiertas en bobina para aplicaciones generales. | Marco de especificaciones del producto |
| EN 13523-1 | Medición del espesor de la película de recubrimiento | Verificación de la formación del recubrimiento |
| EN 13523-3 | Diferencia de color instrumental y metamerismo | Igualación de color |
| EN 13523-4 | Dureza del lápiz | Evaluación de la dureza superficial relativa |
| EN 13523-5 | Resistencia a la deformación rápida y al impacto | Evaluación de la integridad del recubrimiento bajo impacto |
| EN 13523-6 | Adhesión después de la indentación | Evaluación de la adhesión tras la deformación |
| EN 13523-7 | Resistencia al agrietamiento por flexión | Evaluación de la idoneidad de la formación |
| EN 13523-14 | evaluación de tiza | Evaluación de la degradación del recubrimiento tras la exposición |
La serie EN 13523 proporciona métodos de ensayo para metales recubiertos por bobina. Los ensayos específicos y los límites de aceptación deben seleccionarse de acuerdo con las especificaciones del producto y sus condiciones de servicio previstas.
¿Qué significa AAMA 2605?
La norma FGIA/AAMA 2605 es una especificación utilizada para recubrimientos orgánicos de alto rendimiento sobre sustratos metálicos arquitectónicos.
Establece exigentes requisitos de rendimiento que abarcan propiedades como la resistencia a la intemperie, el cambio de color, el agrietamiento y la retención del brillo. Al especificar un sistema de recubrimiento, se deben verificar la edición aplicable y los requisitos del proyecto.
Es importante distinguir entre los requisitos de exposición en laboratorio o al aire libre y la garantía del producto. Una duración de exposición específica no garantiza automáticamente una apariencia idéntica ni una vida útil determinada para cada instalación.
El rendimiento real depende del sistema de recubrimiento, la preparación del sustrato, la fabricación, la instalación, la exposición ambiental, el mantenimiento y los términos de la garantía.
10. Limitaciones y problemas comunes de calidad
Si bien la bobina de aluminio prelacada ofrece ventajas en cuanto a fabricación y apariencia, se deben abordar varios problemas durante la adquisición y la fabricación.
Arañazos en el revestimiento y daños en los bordes: Los daños mecánicos pueden dejar al descubierto el sustrato y generar riesgos de corrosión localizada en determinadas condiciones. Es importante un manejo adecuado, prácticas de corte correctas, protección de los bordes y detalles de instalación precisos.
Agrietamiento durante el conformado: Un recubrimiento que funciona bien en un panel plano puede agrietarse al someterse a una deformación excesiva. Las pruebas de conformado y los ensayos de flexibilidad adecuados pueden ayudar a determinar su idoneidad.
Variación de color entre lotes: Las diferencias en la formulación del recubrimiento, el brillo, la textura, las condiciones de producción y la iluminación pueden afectar el color percibido. Una muestra aprobada o una tolerancia de color instrumental proporcionan una base de aceptación más clara.
Adherencia o curado inadecuados: Una preparación deficiente de la superficie o unas condiciones de curado inapropiadas pueden afectar la integridad del recubrimiento. Las comprobaciones pertinentes de adhesión y control del proceso deben formar parte del plan de calidad.
Exposición ambiental inadecuada: Las sales costeras, los contaminantes industriales, el agua estancada y el contacto con metales diferentes pueden afectar el rendimiento a largo plazo. La selección de materiales y el diseño de la instalación deben tener en cuenta estas condiciones.
Requisitos de especificación poco claros: Una orden de compra que solo especifica el color y el espesor puede dejar sin definir la aleación, el temple, la construcción del recubrimiento y los criterios de aceptación. Estas omisiones pueden generar desacuerdos evitables durante la entrega y la inspección.
Abordar estos problemas antes de la producción ayuda a mejorar la uniformidad y reduce el riesgo de defectos durante el servicio.
Preguntas frecuentes
La bobina de aluminio prelacada se utiliza para cubiertas metálicas, revestimientos de paredes exteriores, fachadas arquitectónicas, canalones, paneles compuestos de aluminio, señalización, techos, paneles decorativos y determinados componentes industriales. El material adecuado depende del entorno de exposición, el proceso de conformado y los requisitos de rendimiento.
En el ámbito comercial, ambos términos suelen ser intercambiables. Generalmente, se refieren a una tira de aluminio que recibe un recubrimiento orgánico aplicado en fábrica mediante un proceso de recubrimiento continuo.
Los compradores deben centrarse en la aleación, el temple, la formulación del recubrimiento, la estructura de las capas, las dimensiones y los requisitos técnicos.
Los sistemas basados en PVDF se suelen elegir para aplicaciones arquitectónicas exteriores exigentes porque las formulaciones adecuadas ofrecen una gran resistencia a la intemperie y conservan su aspecto original.
El poliéster puede ser más apropiado para paneles interiores, componentes de uso general y aplicaciones donde su rendimiento especificado cumpla con los requisitos.
La elección correcta depende de las condiciones de exposición, la durabilidad requerida, los requisitos de conformado y el costo total del proyecto.
Sí. La bobina de aluminio prelacada se suele doblar y laminar para fabricar paneles de techo, canalones, molduras y otros componentes.
Sin embargo, el temple del aluminio y la flexibilidad del recubrimiento deben ser compatibles con el proceso de conformado. El radio de curvatura mínimo y la integridad del recubrimiento deben confirmarse antes de la producción.
El espesor del recubrimiento varía según la formulación y la aplicación. Algunos productos utilizan capas de acabado de entre 15 y 25 μm, mientras que ciertos sistemas arquitectónicos especifican aproximadamente entre 25 y 35 μm para la imprimación y la capa de acabado combinadas.
Estos son ejemplos orientativos, no requisitos universales. Las especificaciones de compra deben definir la base de medición y el espesor de película requerido.
Las aleaciones como la 3003, la 3004 y la 3105 se utilizan en numerosas aplicaciones de construcción y conformado de chapa. Otras aleaciones, como la 1100 y la 5052, pueden ser adecuadas para requisitos específicos.
La selección correcta depende de la resistencia, la conformabilidad, la exposición a la corrosión, el espesor y el temple.
ASTM B209/B209M es una especificación de sustrato relevante, mientras que EN 1396:2023 aborda las láminas y tiras de aluminio recubiertas en bobina. EN 13523 proporciona métodos de ensayo de recubrimientos, y AAMA 2605 puede ser relevante para aplicaciones exigentes de recubrimientos arquitectónicos.
Los estándares exactos, las ediciones y los criterios de aceptación deben acordarse en las especificaciones de compra.
Puede resultar adecuado para determinadas aplicaciones costeras, pero su selección requiere prestar especial atención al rendimiento del recubrimiento, la preparación de la superficie, la protección de los bordes, el drenaje y el contacto con metales diferentes.
La designación de un recubrimiento por sí sola no garantiza su idoneidad para una exposición marina o costera específica. Es necesario evaluar el entorno real y el rendimiento requerido antes de especificar el material.
Conclusión
La bobina de aluminio prelacada es un producto de metal recubierto diseñado con precisión, cuyo rendimiento depende de la interacción entre el sustrato de aluminio, el pretratamiento de la superficie, la formulación del recubrimiento, las condiciones de curado y el proceso de fabricación.
Para cubiertas y revestimientos exteriores, la resistencia a la intemperie y la maleabilidad son factores clave. En el caso de los paneles compuestos de aluminio, la compatibilidad de la unión puede ser decisiva. Para componentes interiores e industriales, la apariencia, la dureza superficial, la facilidad de limpieza y el costo pueden ser prioritarios.
Una especificación fiable debe definir la aleación y el temple, el espesor, las dimensiones, el sistema de recubrimiento, el espesor de la película seca, la referencia de color, las normas aplicables y los criterios de aceptación de calidad. La evaluación conjunta de estos factores proporciona una base más sólida para comparar proveedores y mantener una calidad uniforme en todos los lotes de producción.
Para los compradores que buscan productos metálicos revestidos, Hengze Steel puede considerarse como parte de un proceso de evaluación de proveedores más amplio. Como en cualquier decisión de compra, confirme directamente la gama de productos, la documentación técnica, los requisitos de calidad y la capacidad de suministro antes de tomar una decisión final.
Noticias En Tendencia
-
¿Cómo se fabrica la bobina de aluminio prepintada?
-
Guía de precios de bobinas de aluminio prepintado
-
¿Cómo se fabrica la bobina de acero con recubrimiento de color?
-
¿Cuáles son los principales tipos de pintura para bobinas de aluminio prepintadas?
-
¿Qué es la bobina de aluminio prepintada? Propiedades y usos
Qué esperar cuando se comunique con nosotros
Respuesta rápida : respondemos en un plazo de 12 horas.
Soluciones a medida : basadas en sus necesidades y sector.
Soporte completo : desde productos hasta asesoramiento técnico y de mercado.